

Miksi 3D-painetut lasit mullistavat mukautetun silmälasien prototyyppien?
Älä odota 90 päivää näytteitä varten: Miksi 3D-painetut lasit mullistavat räätälöityjen silmälasien prototyyppien

Räätälöityjen silmälasien suunnittelu on jännittävä prosessi, mutta B2B-merkkien omistajille perinteinen valmistuskitka tappaa usein vauhtia. Kun sinun on vahvistettava uusi kehyssuunnittelu,3d painetut lasittarjoavat ehdottoman nopeimman ja kustannustehokkaimman tavan tuoda digitaaliset CAD-piirustuksesi fyysiseen maailmaan ennen massatuotantoon sitoutumista.
Jos olet silmälasien tukkukauppias tai nouseva brändin omistaja, joka lanseeraa oman merkkikokoelman, tunnet läheisesti alan suurimmat pullonkaulat. Laadukkaiden-Mazzucchelli-asetaattikehysten valmistaminen vaatii viikkojen kovettamisen ja tynnyrin pyörittämistä, mikä johtaa 60–90 päivän toimitusaikaan, kun näet ensimmäisen fyysisen näytteesi. Sitä vastoin räätälöidyt TR90- tai metallikehykset vaativat kalliita etuteräsmuotteja, joita ei voida helposti muuttaa. Kuinka voit varmuudella varmistaa, että räätälöity suunnittelusi on ergonomisesti kestävä, esteettisesti miellyttävä ja valmis markkinoille tuhlaamatta kuukausia aikaa ja tuhansia dollareita?
Ratkaisu on nopea prototyyppien valmistus teollisen 3D-tulostuksen avulla. Tässä kattavassa teknisessä oppaassa tutkimme tarkasti, kuinka 3D-tulostetut prototyypit ylittävät digitaalisen konseptin ja massatuotannon välisen kriittisen kuilun, vähentävät merkittävästi taloudellisia riskejäsi ja simuloivat täydellisesti lopullista valmistettua tuotetta.
Perinteinen prototyyppien pullonkaula: aika, työkalut ja taloudellinen riski
Jotta voimme täysin ymmärtää 3D-tulostuksen valtavaa kaupallista arvoa silmälasien alalla, meidän on ensin analysoitava standardien silmälasien valmistusprosessien luontaiset puutteet ja kipukohdat. Optisen alan standardikäytäntöjen mukaan fyysisten näytteiden luomiseen raaka-aineista liittyy vakavia logistisia ja taloudellisia esteitä.
Asetaatin viive: Käsintehtyä laatua ei voida kiirehtiä
Ensiluokkainen selluloosa-asetaatti-erityisesti alan-Mazzucchelli 1849:n-johtavia materiaaleja arvostetaan täyteläisistä kerroksellisista väreistään, allergiatestatuista ominaisuuksistaan ja kestävästä kestävyydestään. Asetaatti on kuitenkin pohjimmiltaan "elävä" orgaaninen materiaali. Valmistusprosessin aikana paksut asetaattilevyt on CNC-reititetty, lämmitettävä, taivutettava ja sitten alistettava tiukkaan 7 päivän tynnyrikäsittelyyn käyttämällä eri laatuisia puutappeja, bambulastuja ja erityisiä kiillotusöljyjä.
- Pointti:Premium-asetaatin kanssa työskentely on hidasta, menetelmällistä taidetta, jota ei voi kiirehtiä laadusta tinkimättä.
- Todisteet:Vakiovalmistustoleranssien perusteella, jos raaka-asetaatti koneistetaan ja kiillotetaan liian nopeasti ilman riittävää lepo- ja kovettumisaikaa, kehykset voivat vääntyä, kutistua epätasaisesti (jopa 2-3 %) tai menettää rakenteellisen eheytensä.
- Johtopäätös:Tämä huolellinen ammattitaito takaa ylellisen viimeistelyn massatuotannossa, mutta se tarkoittaa, että B2B-ostajien on odotettava jopa kolme kuukautta, jotta he saavat alkuperäisen fyysisen näytteen. Nykypäivän nopeatempoisessa-muotisyklissä kolmen-kuukauden viive voi tarkoittaa kokonaisen kausitrendin puuttumista.
Muovi- ja metallityökalujen ansa
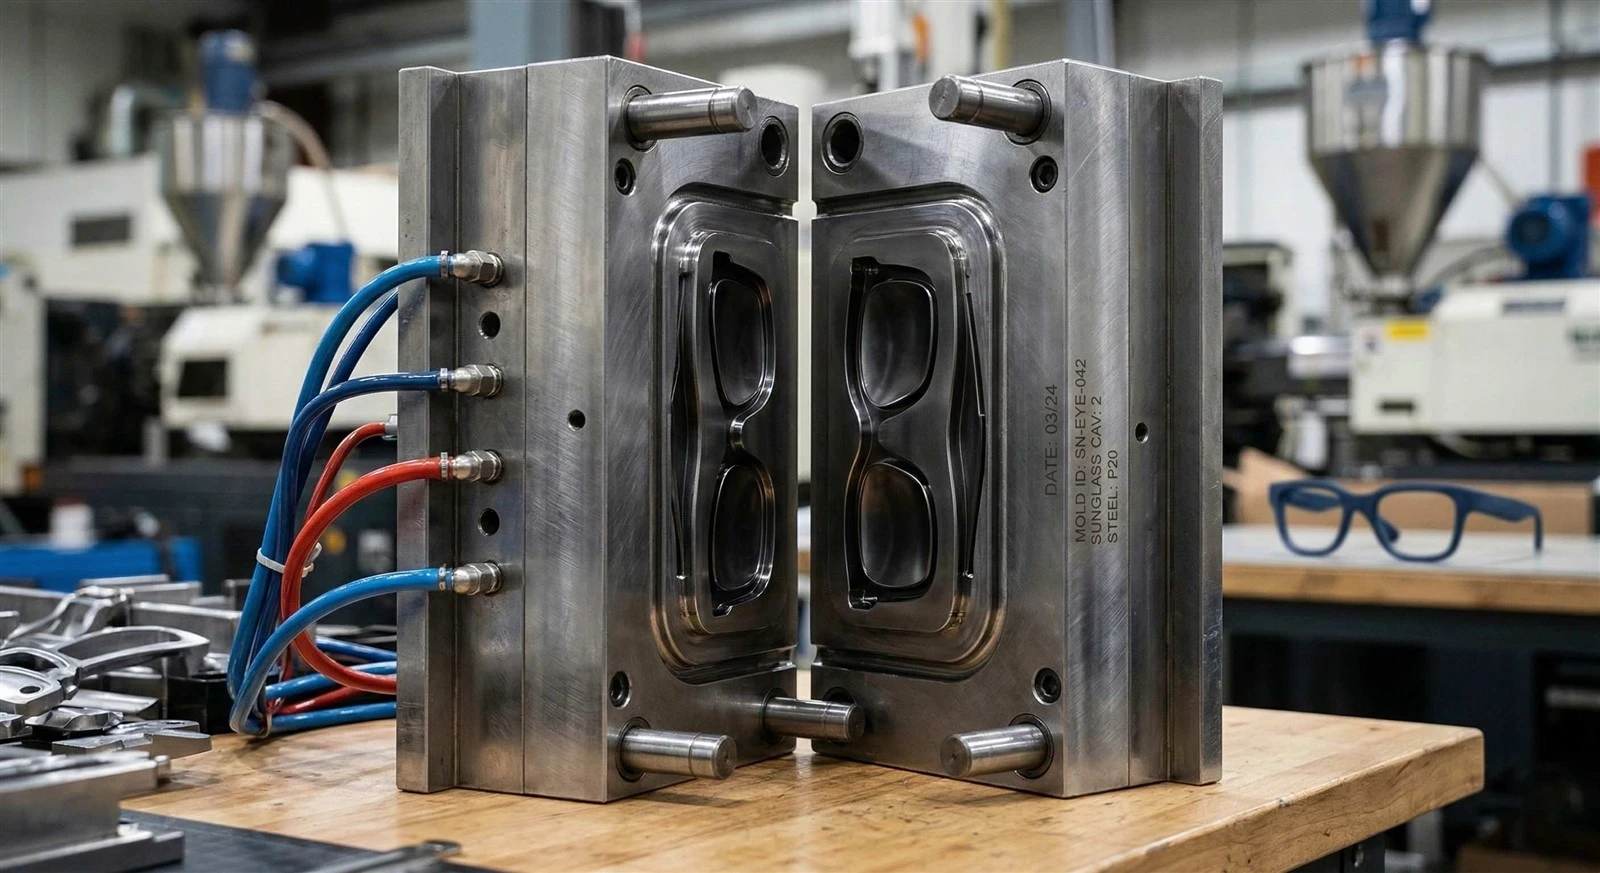
Brändeille, jotka suunnittelevat TR90:tä, polykarbonaattia (PC) tai metallirunkoja (kuten titaania tai monelia), markkinoille pääsyn este siirtyy aika ajoin rahoituspääomaan. Fyysisen näytteen luominen näistä materiaaleista edellyttää mukautetun teräsruiskumuotin tai valumuotin avaamista.
- Kustannustekijä:Riippuen suunnittelun monimutkaisista yksityiskohdista (esim. mukautetut siltatekstuurit, erikoistuneet pää-kappaleet) yksittäisen teräsmuotin avaaminen maksaa 1 500–4 000 dollaria.
- Katastrofaalinen riski:Kuvittele, että saat ensimmäisen näytteesi ja huomaat, että silta on 2 mm liian leveä kohdedemografialle, tai pantoskooppinen kallistus (linssien ratkaiseva kulma käyttäjän poskiin nähden) on täysin epämiellyttävä. Et voi vain "muokata" karkaistua teräsmuottia. Sinun on maksettava sen laajasta muokkaamisesta tai CNC-koneistamisesta kokonaan uusi. Tämä kaksinkertaistaa prototyyppibudjettisi ja pysäyttää julkaisupäivän loputtomiin.
Kuinka 3D-painetut lasit ratkaisevat B2B-prototyyppien ongelman
B2B-ostajille, jotka haluavat skaalata räätälöityjä malleja tai omia tuotemerkkejään tehokkaasti, 3D-tulostus toimii parhaana riskinhallintatyökaluna. Se siirtää valmistusparadigman ahdistuneesta "suunnittele, maksa, odota ja toivo" ketteräksi "suunnittele, tulosta, testaa ja täydellinen".
1. Verraton nopeus markkinoille (90 päivästä 48 tuntiin)
3D-tulostettujen lasien syvin etu on kehityssyklin pelkkä nopeus. Kun 2D-luonnokset tai tekniset piirustuksesi on muunnettu 3D-CAD-malliksi (tietokoneavusteinen suunnittelu), teollinen korkearesoluutioinen-3D-tulostin voi tuottaa fyysisen prototyypin alle 24 tunnissa. Jopa manuaalisessa jälkikäsittelyssä (tuen poisto, hionta, maalaus ja saranoiden kokoaminen) huomioidaan, että konkreettinen, puettava näyte toimitetaan työpöydällesi muutamassa päivässä. Tämä antaa brändeille mahdollisuuden testata kolmea tai neljää suunnitteluiteraatiota ajassa, joka perinteisesti kestää tehtaalta yhden raaka-asetaatin leikkaamiseen.
2. Eliminoi etukäteistyökalukustannukset kokonaan
Koska 3D-tulostuksessa käytetään lisätuotantoa-rakentamalla kehyskerros mikroskooppisella kerroksella nestemäisestä hartsista tai nailonjauheesta-, kalliita teräsmuotteja tai painevalutyökaluja ei tarvita lainkaan suunnittelun validointivaiheen aikana. Maksat vain tarkasta raaka-ainemäärästä, joka on käytetty yhden prototyypin tulostamiseen. Tämä poistaa täysin taloudelliset esteet avantgarde-, ylisuuri- tai erittäin kokeellisten silmälasimuotojen testaamiselta. Jos suunnittelu epäonnistuu sisäisessä tarkastuksessasi, olet menettänyt muutaman dollarin hartsia, et tuhansia dollareita teräksestä.
3. Korkean-tarkkuuden vahvistus: se näyttää, tuntuu ja kuluu kuin oikea
B2B-silmälasimaailmassa vallitseva väärinkäsitys on, että 3D-tulosteet ovat hauraita, karkeita ja näyttävät halvoilta uutuuksilta. Nykypäivän modernit lisäainevalmistustekniikat-erityisesti SLA (Stereolithography) ja SLS (Selective Laser Sintering)-ovat kehittyneet dramaattisesti.
- SLA-hartsi:UV-lasereilla kovetettua nestemäistä hartsia käyttämällä SLA tuottaa poikkeuksellisen sileät pintakäsittelyt. Kun teknikkomme hiovat ja pinnoittavat sen ammattimaisesti, SLA-prototyyppi jäljittelee tarkasti kiillotettujen PC- tai ruiskutettujen TR90-kehysten kiiltävää ja ensiluokkaista tuntumaa.
- SLS Nylon:Tämä jauhe{0}}pohjainen tulostusmenetelmä tarjoaa huomattavan rakenteellisen kestävyyden ja hienostuneen mattapinnan. Se simuloi tarkasti korkealaatuisten -mattapintaisten asetaatti- tai nailonkehysten painoa, joustavuutta ja kosketustuntumaa.
Näiden edistyneiden materiaalien avulla tuotemerkkien omistajat voivat suorittaa tiukkoja todellisia{0}}ergonomiatestauksia. Voit asettaa 3D-painetut lasit fyysisesti sopivalle mallille arvioidaksesi kärkietäisyyden (silmästä linssin takaosaan ulottuvan tilan), testata korvien takana olevien sankojen pitoa ja tarkistaa anatomisten nenäpehmusteiden lepoleveyden.
Tekninen suunnittelu 3D-tulostettujen prototyyppien takana
Toimivan 3D-tulostetun prototyypin luominen ei ole vain tiedoston syöttämistä koneeseen; kyse on erittäin tarkan, valmistettavan optisen tuotteen digitaalisesta simuloinnista. Finewell Eyewearin T&K- ja suunnittelutiimimme varmistavat, että jokainen 3D-tulostettu näyte on suunniteltu massatuotantostandardeja silmällä pitäen.
Vaihe 1: CAD-mallinnus Real{1}}World Opticsille
Koko prosessi alkaa edistyneellä 3D-mallinnusohjelmistolla, kuten Rhino 3D tai SolidWorks. Tämän vaiheen aikana kriittinen optikon-standardiergonomia sisällytetään suoraan kehyksen digitaaliseen DNA:han.
- Peruskäyrät:Määrittelemme huolellisesti rungon etuosan kaarevuuden. Käytämme tavallisesti Base 4- tai Base 6 -käyriä tavallisissa optisissa kehyksissä ja Base 8 -käyriä urheiluaurinkolaseissa. Tämä varmistaa, että tavalliset resepti- tai aurinkolasilinssit napsahtavat täydellisesti lopputuotteeseen ilman vääristymiä.
- V-Viistouratoleranssit:Linssin ura (linssiä pitävä sisäinen kanava) on mallinnettu tarkaan syvyyteen ja kulmaan-yleensä noin 1,2–1,5 mm syvä 110- asteen kulmassa. Tämä takaa, että tavalliset automaattiset linssin reunakoneet voivat asentaa saumattomasti CR39-, polykarbonaatti- tai TAC-polarisoidut linssit prototyyppiisi todellista visuaalista testausta varten.
Vaihe 2: Saranoiden integrointi ja kokoonpanologiikka
Staattinen prototyyppi on hyödytön, jos temppeleitä ei voi taittaa. Suunnitellessamme 3D-painettuja laseja, insinööriemme on otettava huomioon todellinen laitteistointegraatio. Sen sijaan, että tulostamme jäykkiä, liikkumattomia muovisaranoita, suunnittelemme tarkkoja mekaanisia onteloita CAD-tiedostoon.
Kun rungon osat on painettu ja puhdistettu, teknikot asentavat manuaalisesti vakiooptisia laitteita, kuten 3- tai 5-piippuisia metallisaranoita (luotettavilta toimittajilta, kuten OBE tai Comotec). Tämä huolellinen kokoonpano varmistaa, että prototyyppi toimii täsmälleen kuten lopullinen vähittäismyyntituote, jolloin ostajat voivat testata sankojen kireyttä, taittumista ja kestävyyttä.
Vaihe 3: Lähetä-vähittäismyyntiä varten-valmis viimeistely
Kun raakakehykset on tulostettu, ne käyvät läpi tiukan{0}}jälkikäsittelyn. Mikroskooppiset tukirakenteet leikataan varovasti pois ja runko pestään isopropyylialkoholissa ylimääräisen nestemäisen hartsin poistamiseksi. Sen jälkeen se asetetaan erityiseen UV-kovetuskammioon maksimaalisen vetolujuuden ja rakenteellisen eheyden saavuttamiseksi.
Lopuksi artesaanimme käsin-hiovat kehyksen poistaakseen näkyvät kerrosviivat. Levitämme sitten teollisuuspohjamaalin ja räätälöidyn värimaalin, joka vastaa Pantone-vaatimuksiasi. Lopputuloksena on prototyyppi, joka on niin visuaalisesti hienostunut ja rakenteellisesti hyvä, että voit luottavaisesti käyttää sitä sisäisiin sijoittajapuheisiin, ostajatapaamisiin tai varhaiseen mainoskuvaukseen.
Kuilun kurominen: 3D-tulostetusta prototyypistä massatuotantoon
Vaikka 3D-painetut lasit ovat kiistattomia suunnittelun validoinnin mestareita, niitä ei ole tarkoitettu lopullisille massa{1}}vähittäismyyntiin. Fotopolymeerihartsit voivat hajota tai muuttua hauraiksi pitkäaikaisessa UV-altistuksessa (auringonvalossa) useiden vuosien aikana, ja niistä puuttuu helposti-säädettävät, lämpöherkät-laadun asetaatin ominaisuudet tai ruiskuvaletun TR90:n ultrakevyt-joustavuus.
Siksi 3D-prototyypin perimmäinen kaupallinen tavoite on toimia virheettömänä suunnitelmana massatuotantoa varten. Tämä kriittinen siirtymävaihe on missäFinewellin silmälasitosoittaa arvonsa eliittinä B2B-kumppanina.
Kutistumisasteiden ja materiaalien käännösten hallinta
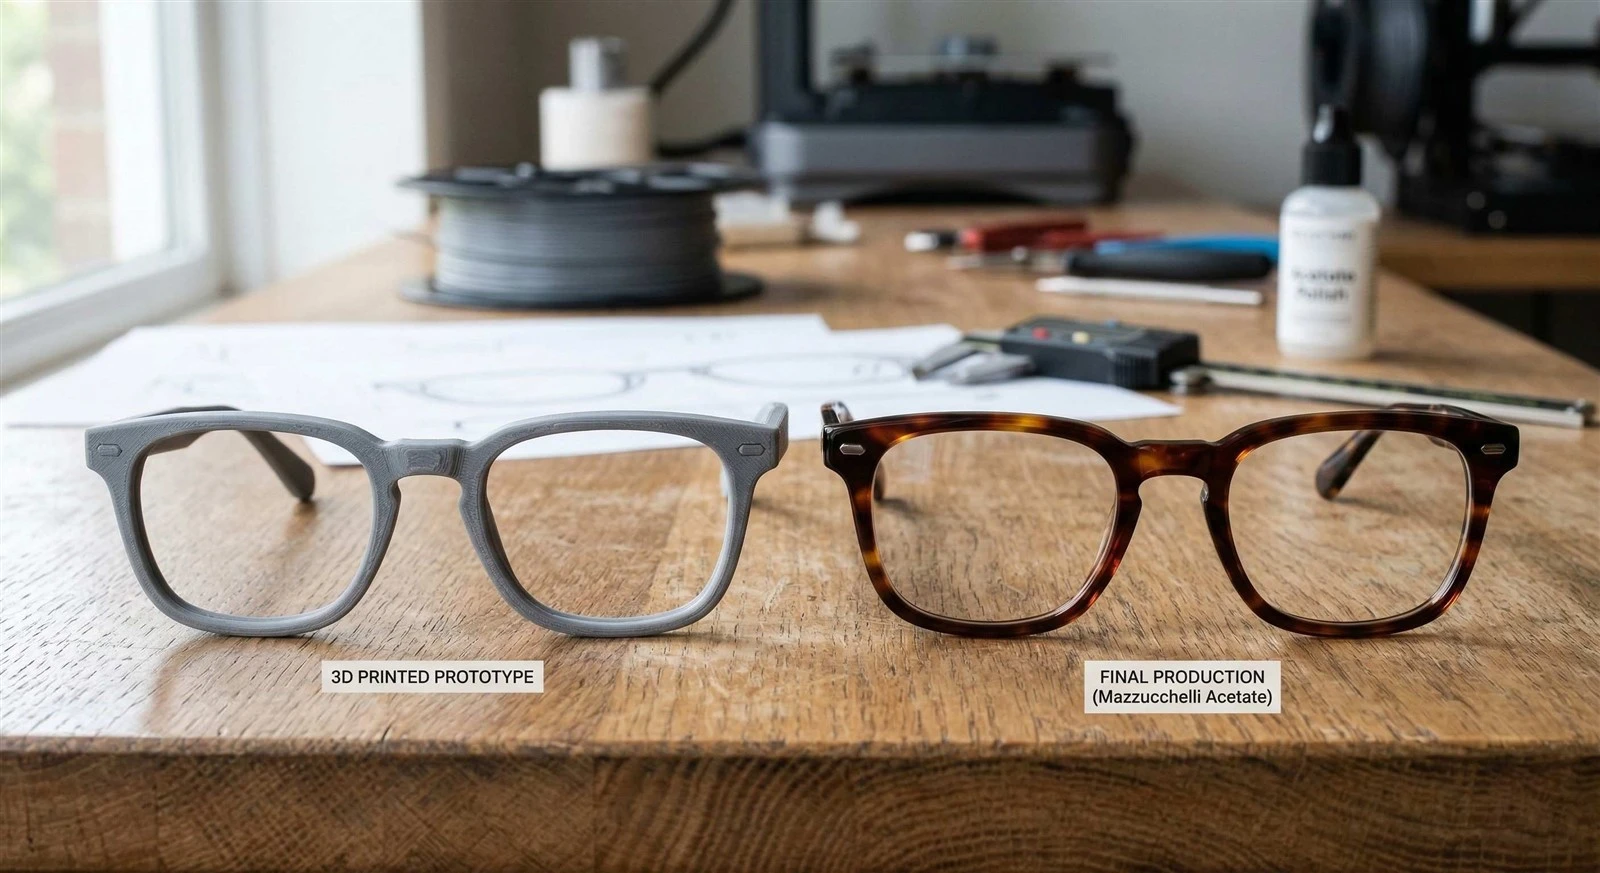
Yksi suurimmista sudenkuopista, joita ostajat kohtaavat siirtyessään 3D-tulostuksesta massatuotantoon, on materiaalin kutistumisen huomioimatta jättäminen. SLA-hartsitulostus ei kutistu samalla nopeudella kuin ruiskutettu TR90 (joka voi kutistua 0,4–0,8 % jäähtyessään).
Suunnittelutiimimme kompensoi asiantuntevasti nämä materiaalierot. Koska hyväksytty prototyyppisi on rakennettu käyttämällä patentoituja, valmistamia CAD-tietojamme, säädämme skaalaus täydellisesti ennen kuin käännämme tarkan tiedoston asetaatin CNC-reitityspoluiksi tai käytämme sitä TR90:n lopullisten teräsmuottien leikkaamiseen. Ei ole mitään arvailua, ei kommunikaatiota ja nollapoikkeama hyväksytystä ergonomisesta suunnittelusta. Se, mitä hyväksyt 3D-tulostuksessa, on juuri sitä, mitä saat massatuotannossa- asetaatti- tai muovikehyksessä.
Miksi valita Finewell Eyewear OEM/ODM-valmistuskumppaniksesi?
Finewell Eyewearilla on yli 15 vuoden syvällinen asiantuntemus silmälasien tukkumyynnin alalta, ja se kattaa petollisen kuilun innovatiivisten suunnittelukonseptien ja skaalautuvan, kannattavan valmistuksen välillä. Emme vain tulosta prototyyppejä; Rakennamme skaalautuvia B2B-toimitusketjuja.
- Läpinäkyvät ja strategiset MOQ:t:Ymmärrämme, että massiivisten pääomamäärien sitominen testaamattomaan varastoon on suuri riski nouseville brändeille. Toisin kuin jäykät tehtaat, jotka vaativat 1 200 kappaletta SKU:ta kohti, tuemme brändin kasvua strategisilla vähimmäistilausmäärillä, jotka alkavat vain300 kappaletta per tyyli(saatavana sekavärejä). Näin voit käynnistää laajempia kokoelmia pienemmällä taloudellisella riskillä.
- Premium maailmanlaajuinen materiaalihankinta:Kun prototyyppisi on hyväksytty, valmistamme lopputuotteen vain vahvistetuista huippu{0}}materiaaleista. Hankimme aitoa Mazzucchelli-asetaattia Italiasta, lääketieteellistä -titaania Japanista ja EMS TR90 -muistimuovia Sveitsistä.
- Laadunvalvonta päästä-päähän-:Alkuperäisestä CAD-rungosta lopulliseen kiillotettuun -asetaattikehykseen, joka on pakattu polybag-pussiin, jokainen yksittäinen yksikkö läpäisee tiukat, monipisteiset QC-tarkastukset varmistaakseen FDA:n (USA) ja CE:n (Euroopan) optisten standardien noudattamisen.
Johtopäätös: Lopeta arvailu, aloita tulostus ja skaalaus
Silmälasien vähittäiskaupan hyper-kilpailussa nopeus, tarkkuus ja pääomatehokkuus ovat kaikki kaikessa. Vahvistamattoman asetaattinäytteen odottaminen 60–90 päivää tai tuhansien dollarien riski 2D-luonnoksiin perustuvissa pysyvissä ruiskumuotteissa on vanhentunut ja vaarallinen käytäntö.
Vipuvaikutuksen avulla3d painetut lasitEnsimmäisiä prototyyppejä varten suojaat T&K-budjettisi, lyhennät-markkinointiaikaasi-ja saat täydellisen varmuuden siitä, että mukautettu suunnittelu näyttää, sopii ja toimii täsmälleen suunnitellusti ennen massatuotannon aloittamista. Se on älykkäin ja pienin riski{3}}väylä menestyksekkään omien merkkien silmälasimalliston lanseeraukseen.
Lopeta odottaminen ja aloita luominen. Yhteistyötä Finewell Eyewearin kanssa muuttaaksesi konseptisi nopeiksi prototyypeiksi ja skaalaa ne saumattomasti ensiluokkaisiksi massatuotettuiksi{1}}kokoelmiksi.
Usein kysytyt kysymykset (FAQ) 3D-tulostetuista laseista B2B:ssä
Q1: Kuinka paljon mukautettu 3D-tulostettu prototyyppi maksaa verrattuna teräsmuotin avaamiseen?
A:Mukautettu 3D-tulostettu prototyyppi (mukaan lukien CAD-suunnittelun säädöt, tulostus, saranoiden kokoonpano ja perusviimeistely) maksaa tyypillisesti 100–300 dollaria monimutkaisuudesta riippuen. Sitä vastoin teräsruiskumuotin avaaminen TR90- tai PC-kehyksille maksaa 1 500–4 000 dollaria etukäteen. 3D-tulostus säästää yli 90 % alkutarkistuskustannuksista.
Q2: Painaako 3D-tulostettu kehys yhtä paljon kuin lopullinen asetaatti- tai TR90-tuote?
A:Se on hyvin läheinen, mutta ei identtinen. SLA-hartsilla ja SLS-nailonilla on hieman erilaiset tiheydet kuin selluloosa-asetaatilla tai TR90:llä. Painoero on kuitenkin yleensä muutaman gramman sisällä. Se tarjoaa erittäin tarkan kuvan siitä, kuinka lopullinen kehys lepää nenällä ja korvilla.
Q3: Voinko käyttää 3D-tulostettua prototyyppiä brändini markkinointikuvauksissa?
A:Kyllä! Jälki{0}}käsittelytiimimme hioo pois kerrosviivat ja levittää korkealaatuista-pohjamaalaa ja maalia haluamiisi Pantone-väreihin sopiviksi. Valmis prototyyppi näyttää lähes mahdottomalta erottaa massatuotannosta-ruiskutetusta-muovatusta kamerakehyksestä, joten se sopii erinomaisesti varhaiseen-lintumarkkinointiin, Kickstarter-kampanjoihin tai luettelokuvauksiin ennen massatuotannon päättymistä.
Q4: Kuinka kauan kestää siirtyminen hyväksytystä 3D-tulostuksesta massatuotantoon?
A:Kun kirjaudut fyysisesti ulos 3D-tulostetusta näytteestä, siirtyminen on nopeaa. TR90/PC-kehyksille aloitamme välittömästi teräsmuottien leikkaamisen (noin . 25-30 päivää). Asetaattikehysten osalta lähetämme CAD-tiedot suoraan CNC-koneillemme. Koska suunnittelu on jo vahvistettu, ohitamme perinteiset näyte-tarkistussilmukat, mikä vähentää kokonaisaikaasi--markkinoimiseen 30–50 %.


